Production

Translating a drawing into a die...
Let the work begin
Improvement as a must

Innovation

I.S.A.C. is an Italian manufacturing company that has always put innovation and continuous improvement in the foreground.
Constant renovation of the production plant, technologically advanced equipment and the usage of in-line robots are a guarantee of both the high quality of the product and its continuity, and the fast delivery at competitive prices.

Reliability

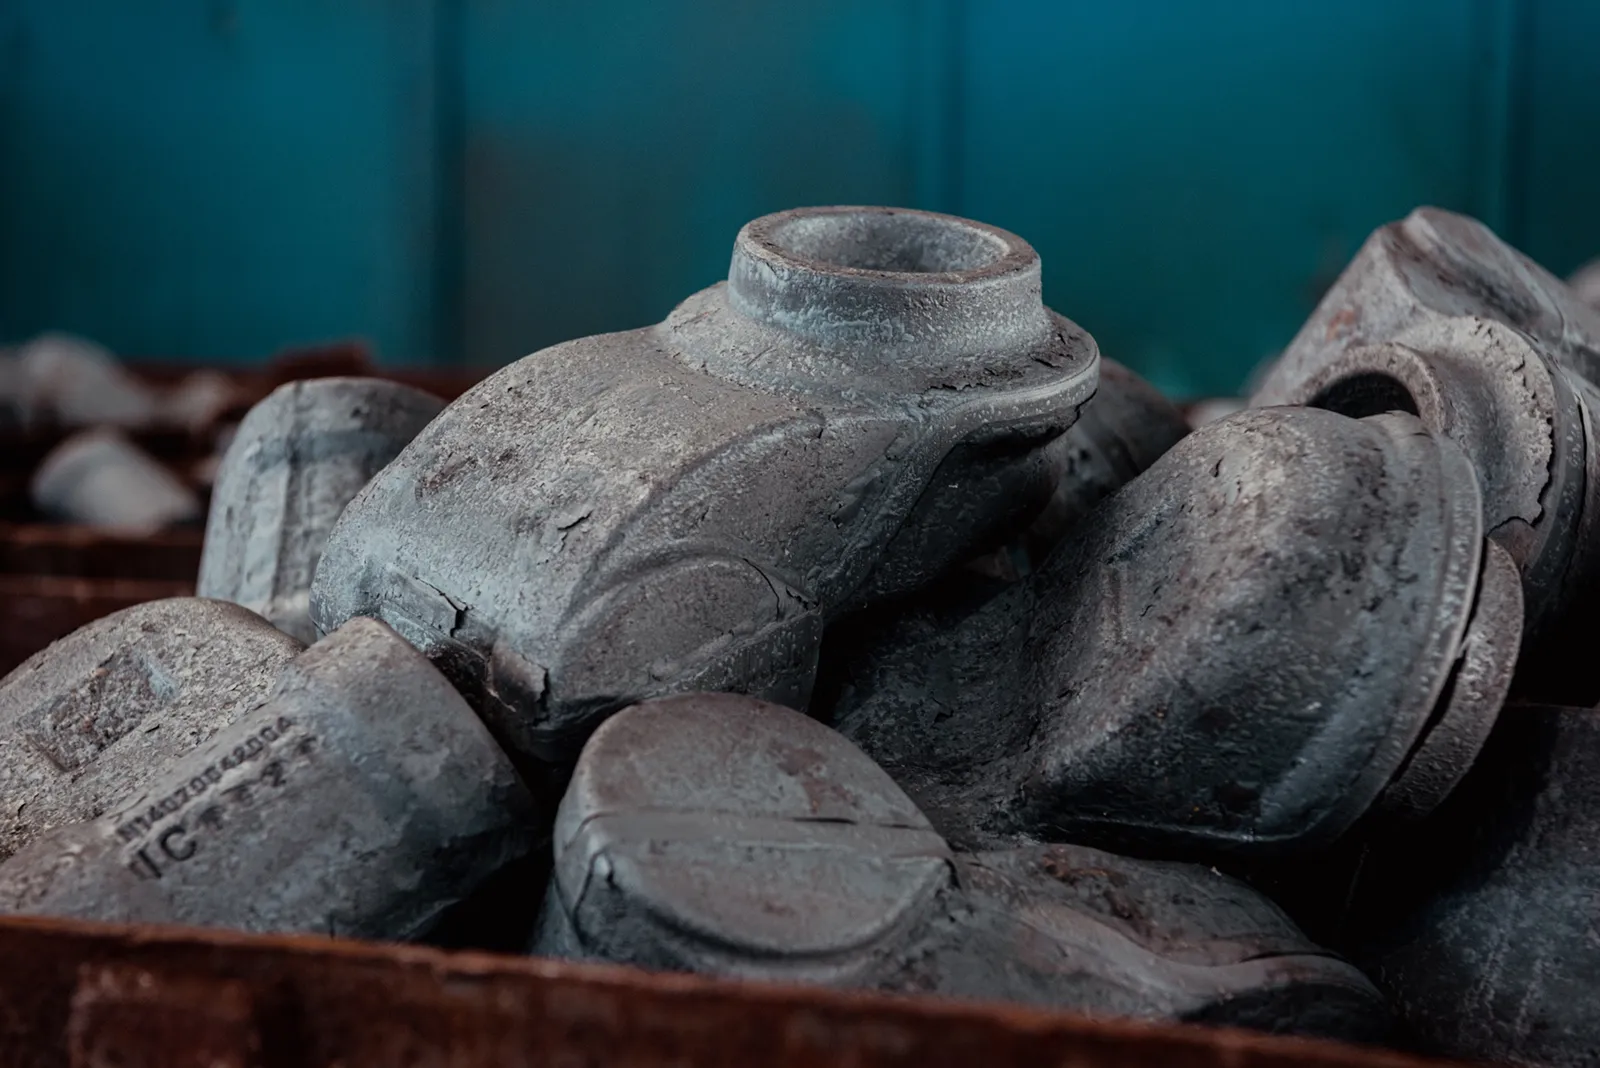
Since 1974 we have been producing steel parts by hot forging in carbon, alloy and stainless steel.

Professionalism

Thanks to careful and continuous training of skills along with the introduction of new technologies, our people are able to make the machines even more efficient, to guarantee production with deviations and dimensional drifts in the order of 1 mm over long series.

Versatility

I.S.A.C. produces parts that, due to their criticality, could not use standard technology: the versatility that comes from our machines guarantees production flexibility and organisational dynamism that allows us to meet the needs of even the most demanding customer.
Realizzazione stampo

In-house

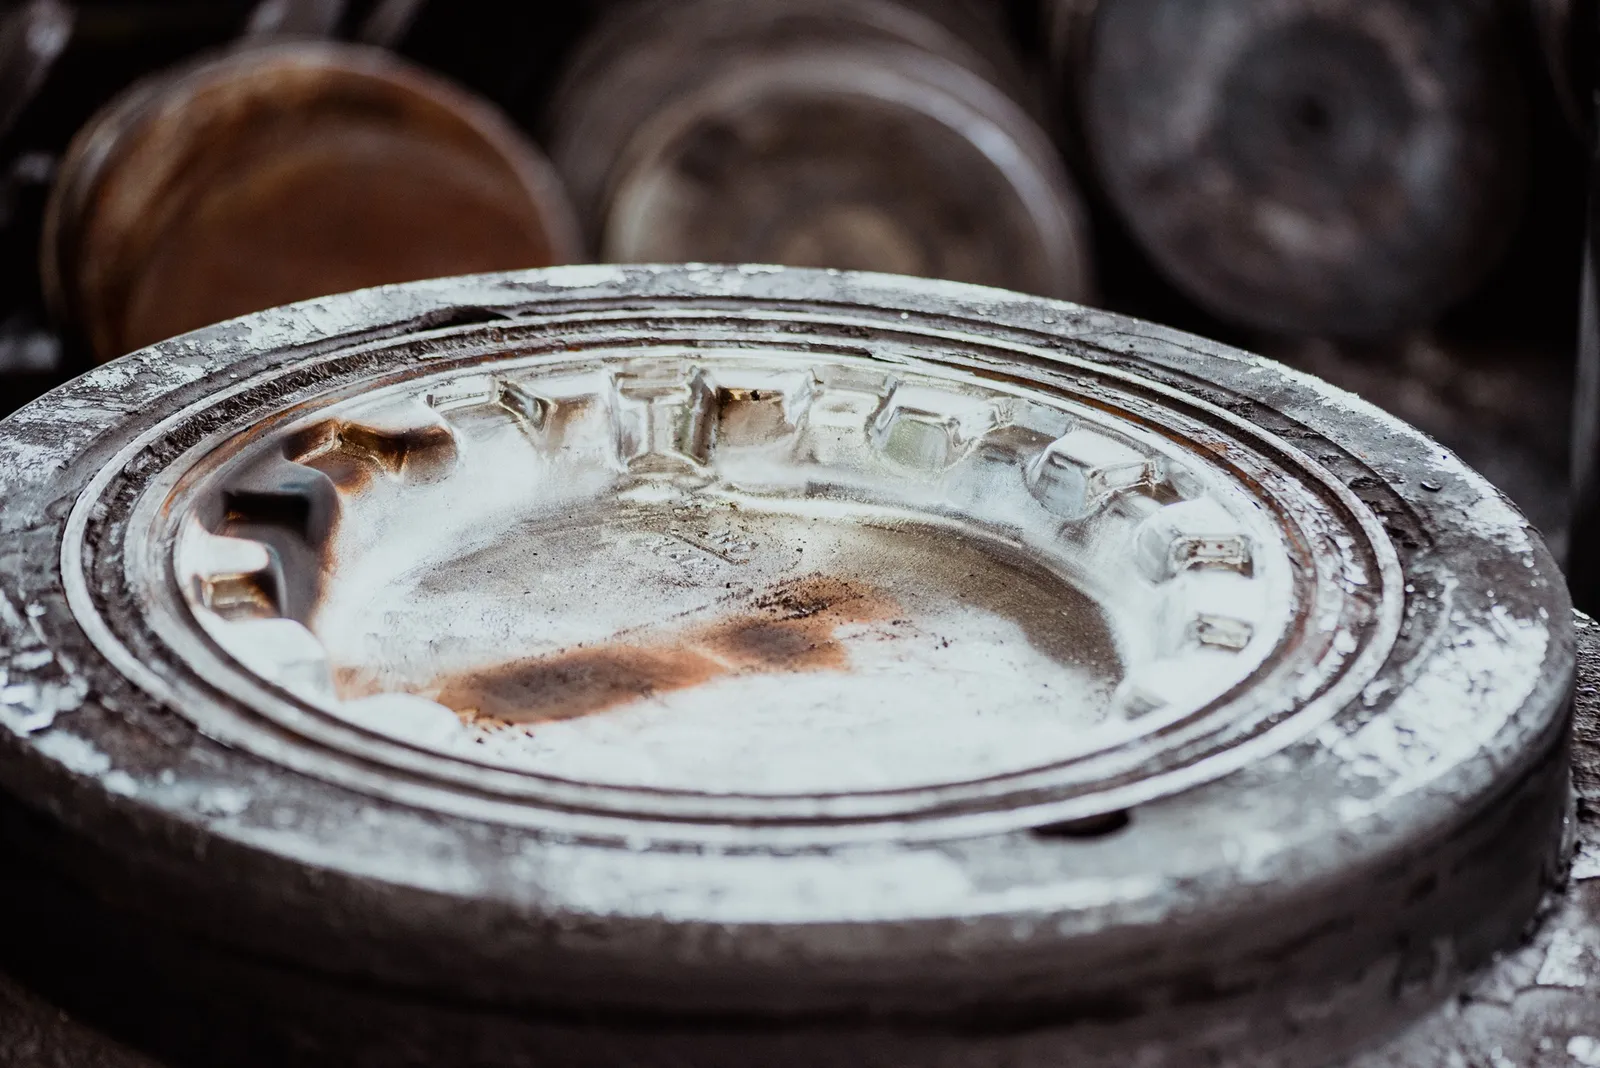
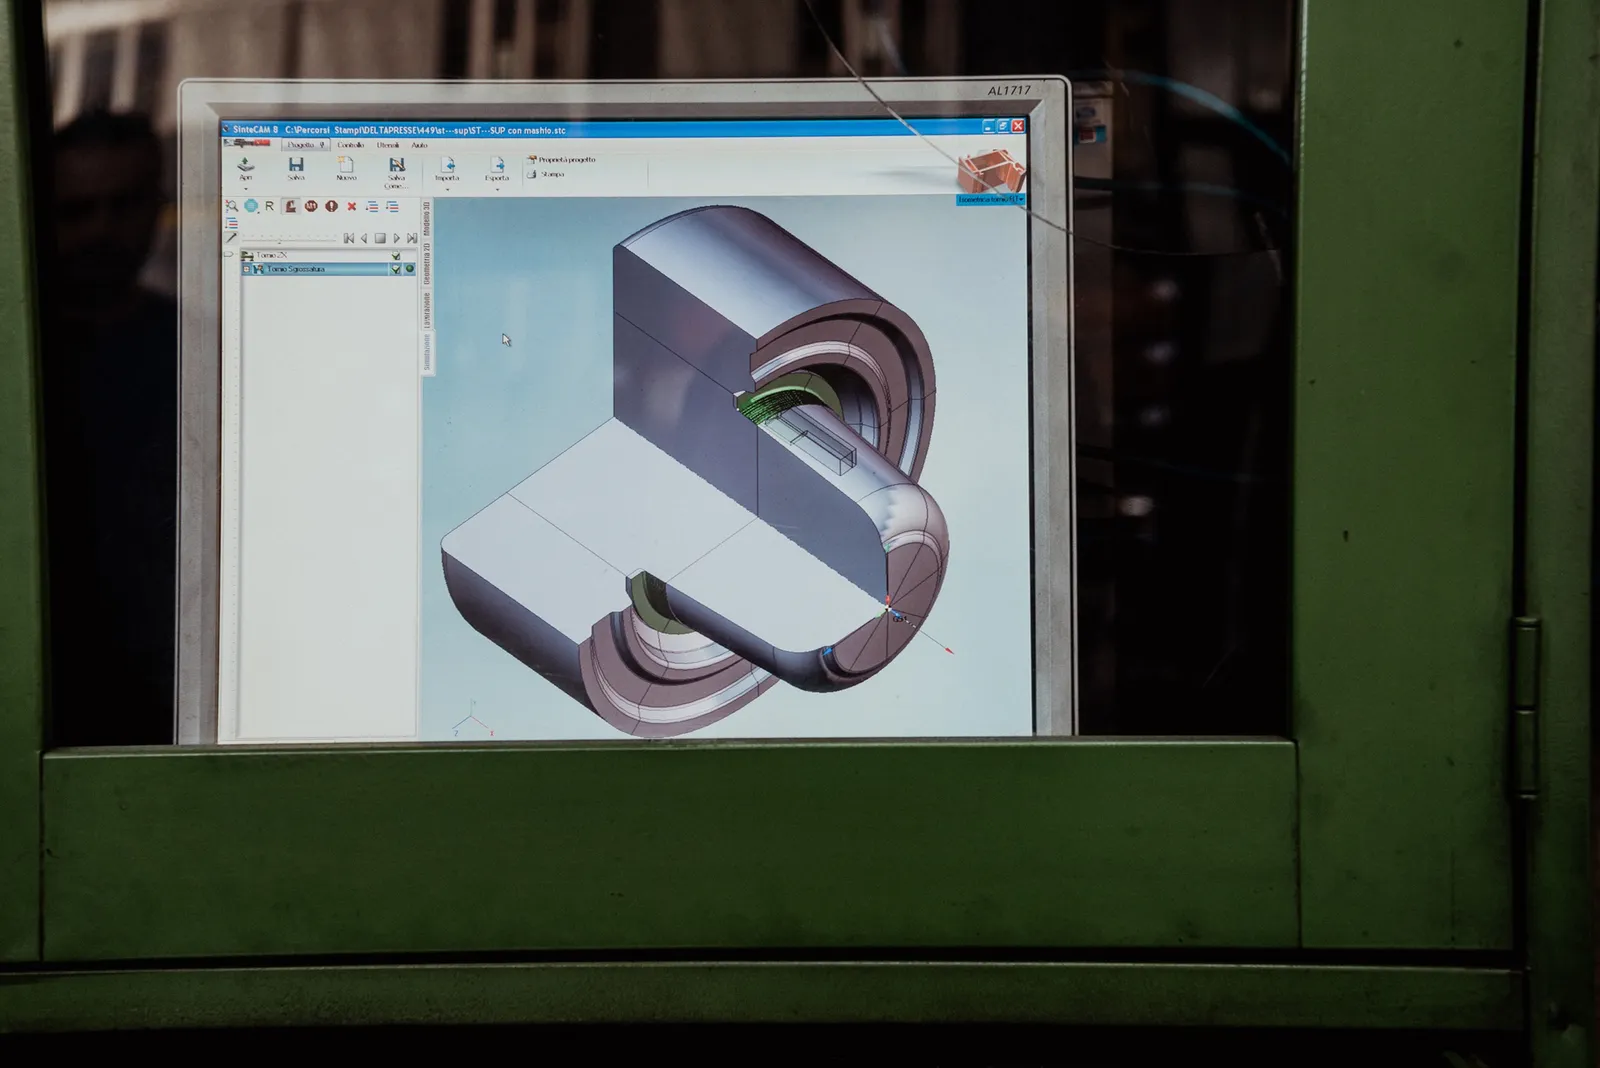
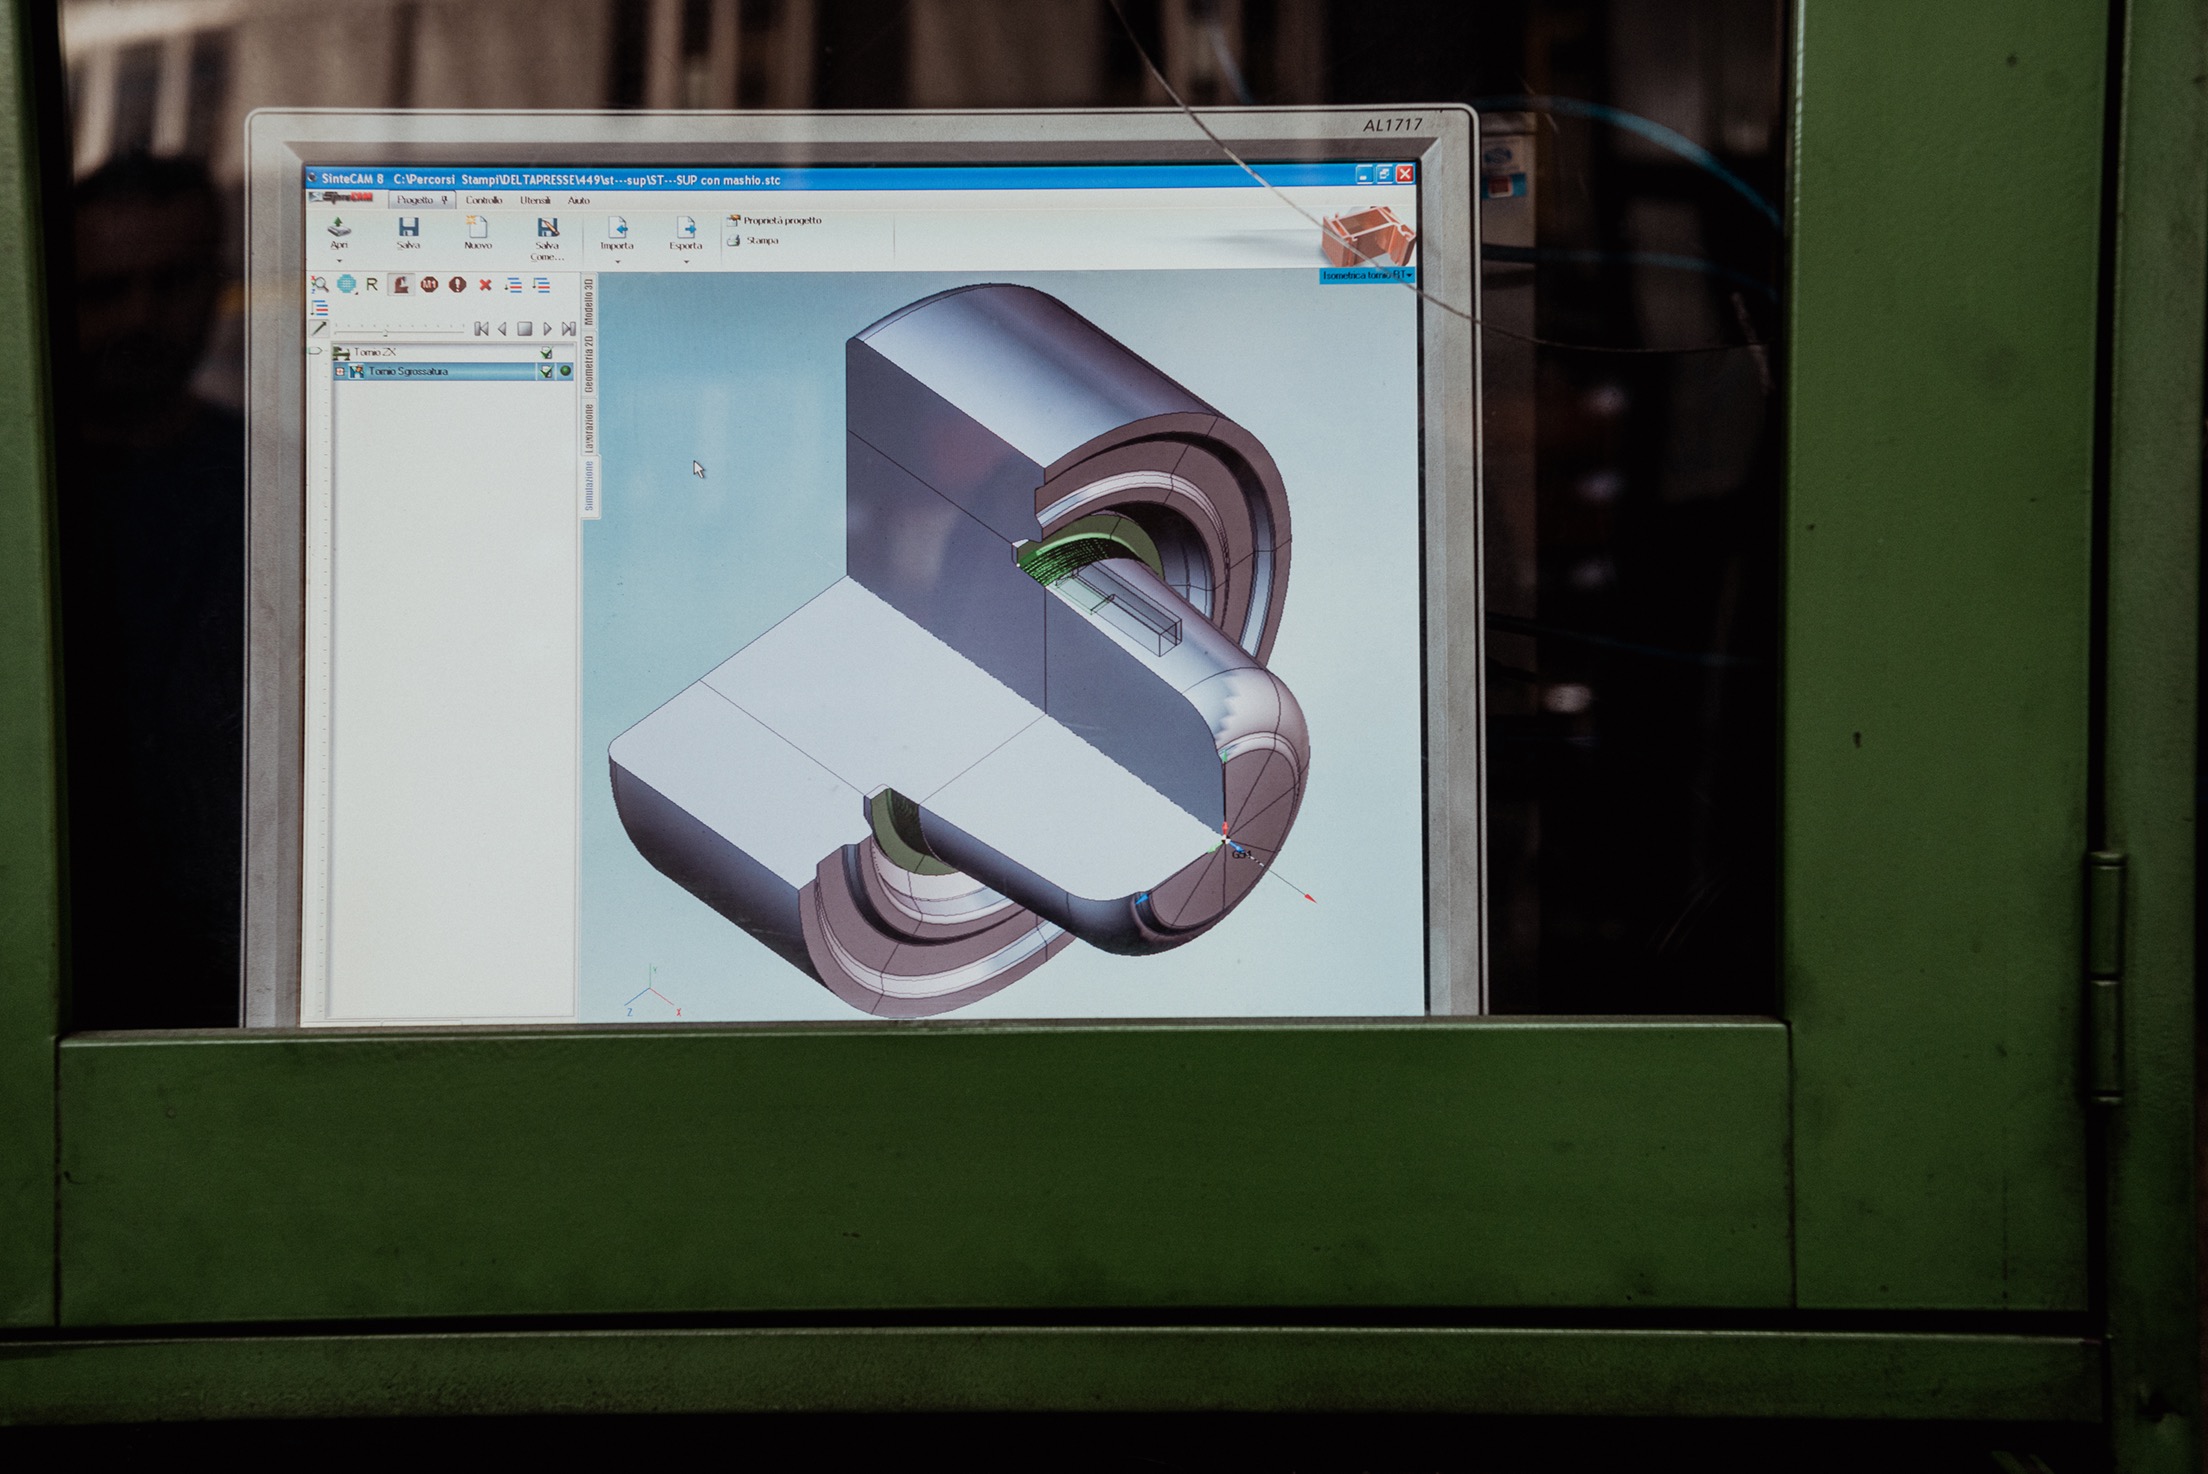
La realizzazione degli stampi avviene secondo i più avanzati sistemi tecnologici mediante l’impiego di centri di lavoro e torni a controllo numerico. La costruzione degli stessi, sviluppata dal nostro ufficio tecnico mediante sistemi CAD di ultima generazione, viene seguita, se necessario, da una simulazione informatica per verificare la fattibilità del prodotto ed apportare eventuali migliorie prima di passare alla lavorazione definitiva.


In 24 ore

Siamo in grado di soddisfare anche le richieste più urgenti perché siamo attrezzati per realizzare lo stampo in meno di 1 giorno.


Minimo spreco

Le elevate prestazioni dei nostri stampi garantiscono deviazioni e derive dimensionali dell'ordine di 1 millimetro su lunghe serie.


Manutenzione degli stampi

La costruzione e la manutenzione degli oltre 2.500 stampi viene effettuata con delle matematiche archiviate presso un server centrale, consentendo così inoltre una perfetta ripetibilità nel tempo.

Realizzazione stampo

In-house

La realizzazione degli stampi avviene secondo i più avanzati sistemi tecnologici mediante l’impiego di centri di lavoro e torni a controllo numerico. La costruzione degli stessi, sviluppata dal nostro ufficio tecnico mediante sistemi CAD di ultima generazione, viene seguita, se necessario, da una simulazione informatica per verificare la fattibilità del prodotto ed apportare eventuali migliorie prima di passare alla lavorazione definitiva.


In 24 ore

Siamo in grado di soddisfare anche le richieste più urgenti perché siamo attrezzati per realizzare lo stampo in meno di 1 giorno.


Minimo spreco

Le elevate prestazioni dei nostri stampi garantiscono deviazioni e derive dimensionali dell'ordine di 1 millimetro su lunghe serie.


Manutenzione degli stampi

La costruzione e la manutenzione degli oltre 2.500 stampi viene effettuata con delle matematiche archiviate presso un server centrale, consentendo così inoltre una perfetta ripetibilità nel tempo.

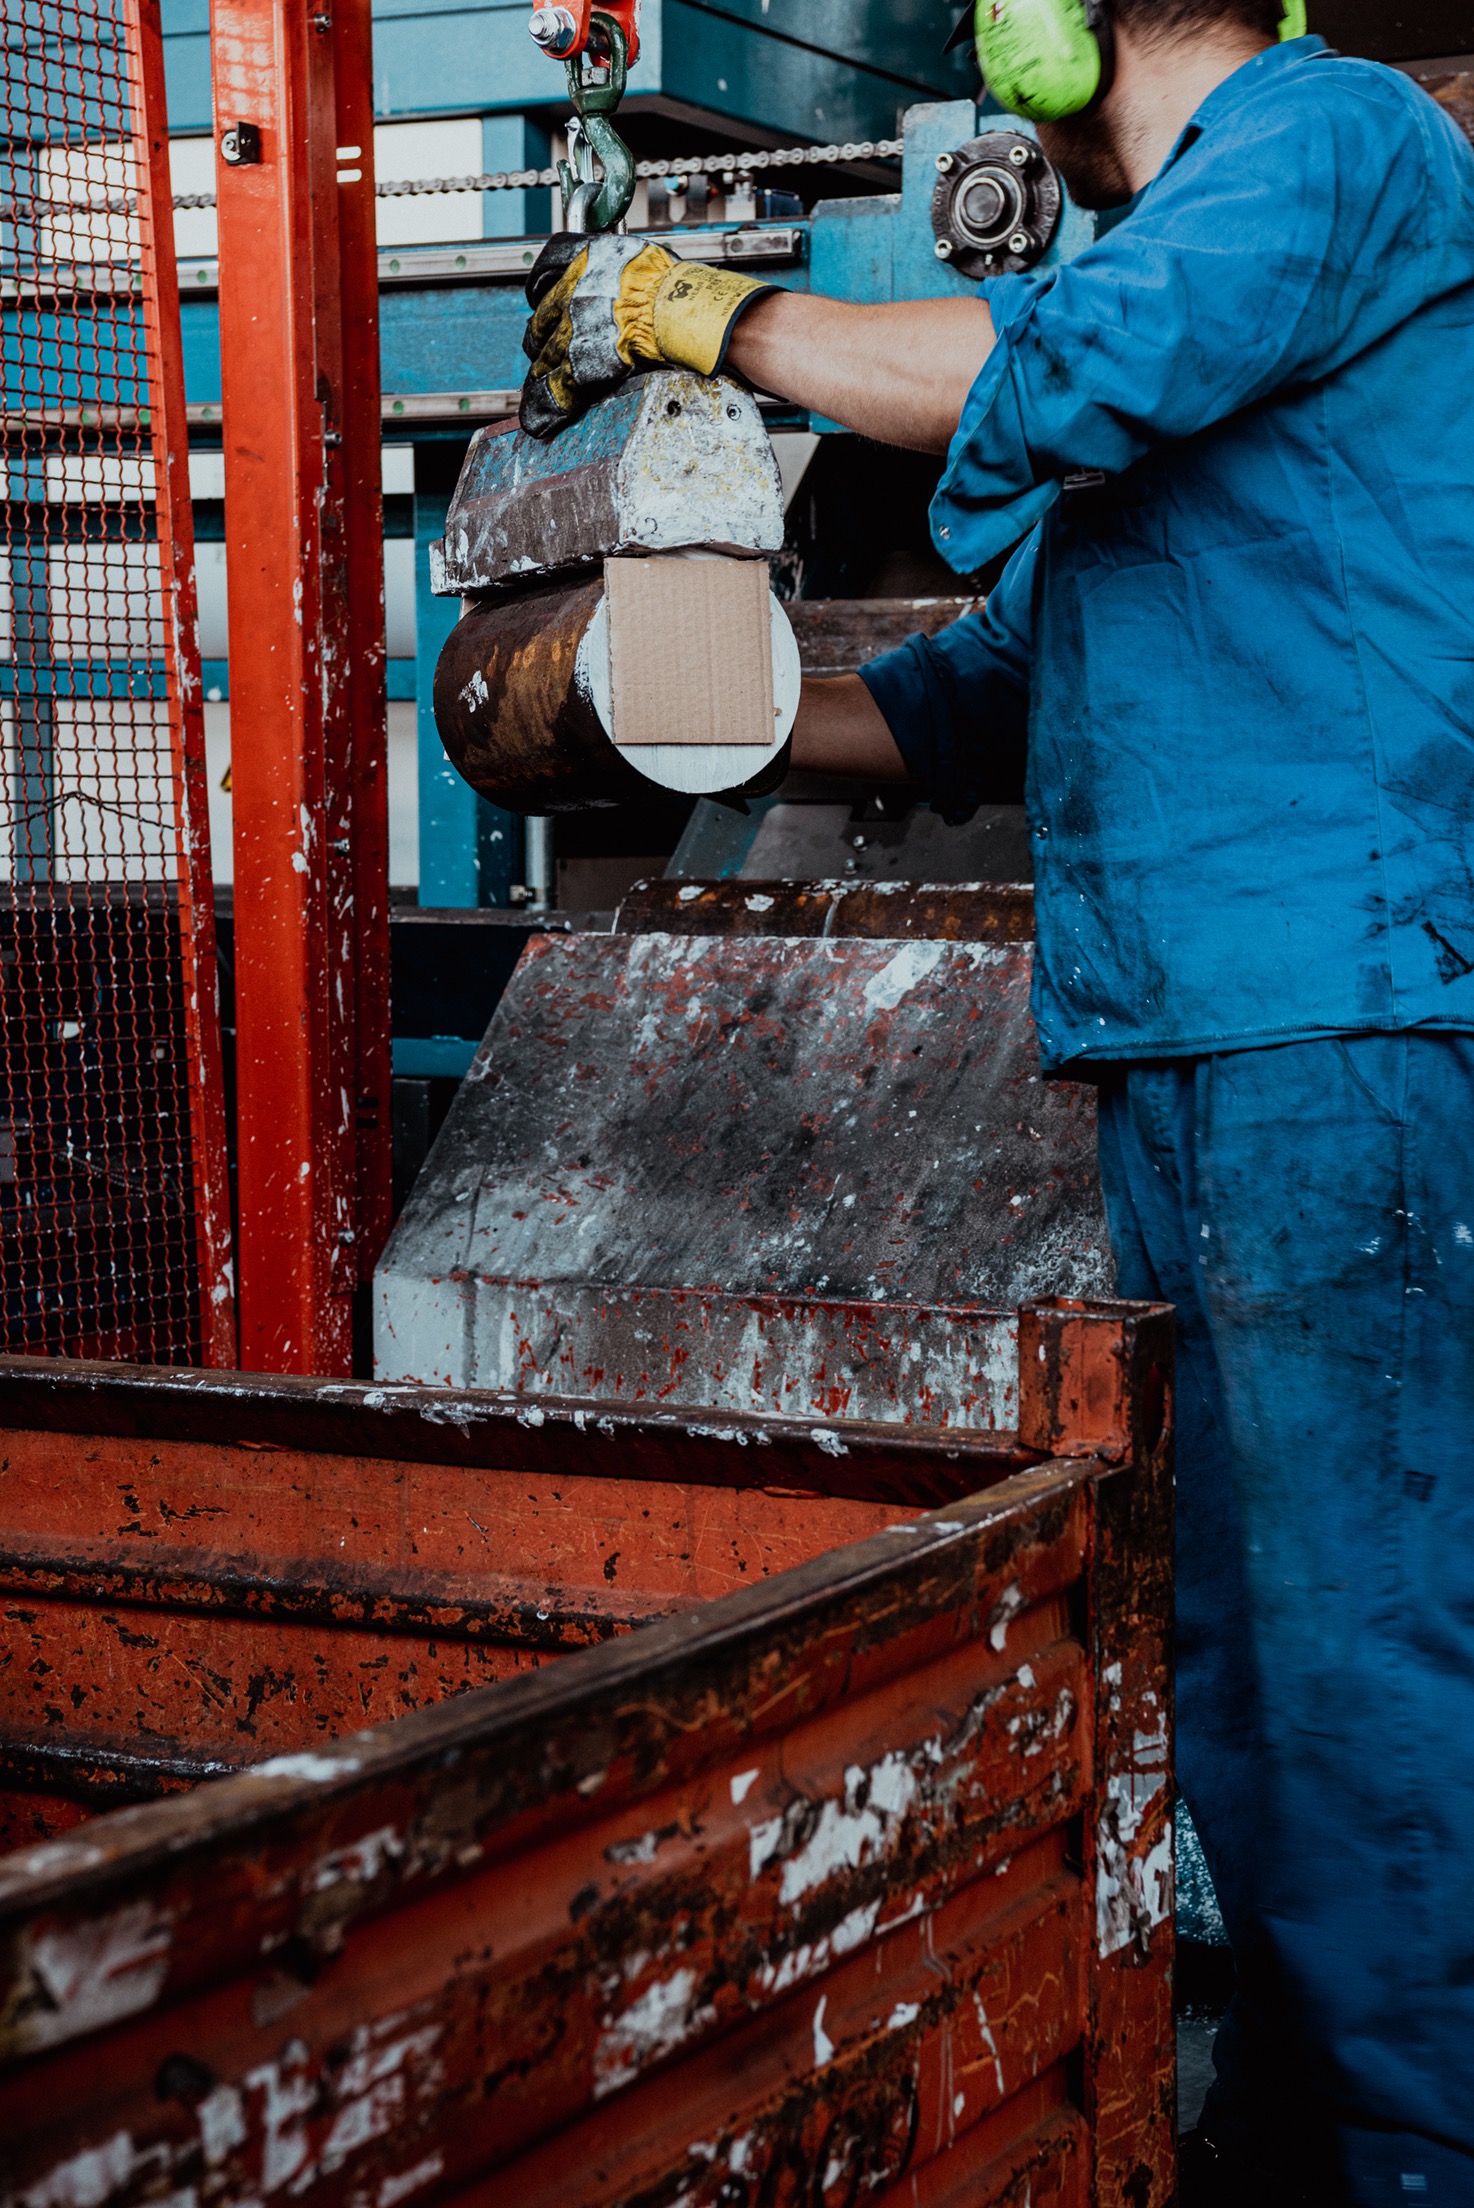
Selezione materiale

Acciaio al carbonio, legato, inox

Prestiamo la massima cura nella selezione del materiale più consono alla tipologia di prodotto e al suo impiego.

La scelta dell’acciaio è chiave per garantire un prodotto forgiato affidabile e di alta qualità.

Le nostre barre sono accompagnate da Certificato di Origine e provengono da primarie acciaierie.

Tracciabilità costante

Garantiamo una tracciabilità completa su ogni lotto di produzione e sulla temperatura di riscaldo di ogni singolo pezzo prodotto perché ogni barra viene etichettata con un bar-code univoco che, al momento del prelievo, un lettore laser trasmette ad un programma che consentirà in futuro la perfetta tracciabilità e l’associazione al prodotto finito.

Analisi interne su ogni materiale

Il nostro laboratorio metallografico impiega poche ore per effettuare analisi strutturali su ogni tipo di materiale.

Disponiamo inoltre di uno spettometro portatile con funzione di antimescolamento della materia prima.

Forgiatura

Da 10 a 250 kg. Il peso dei nostri forgiati

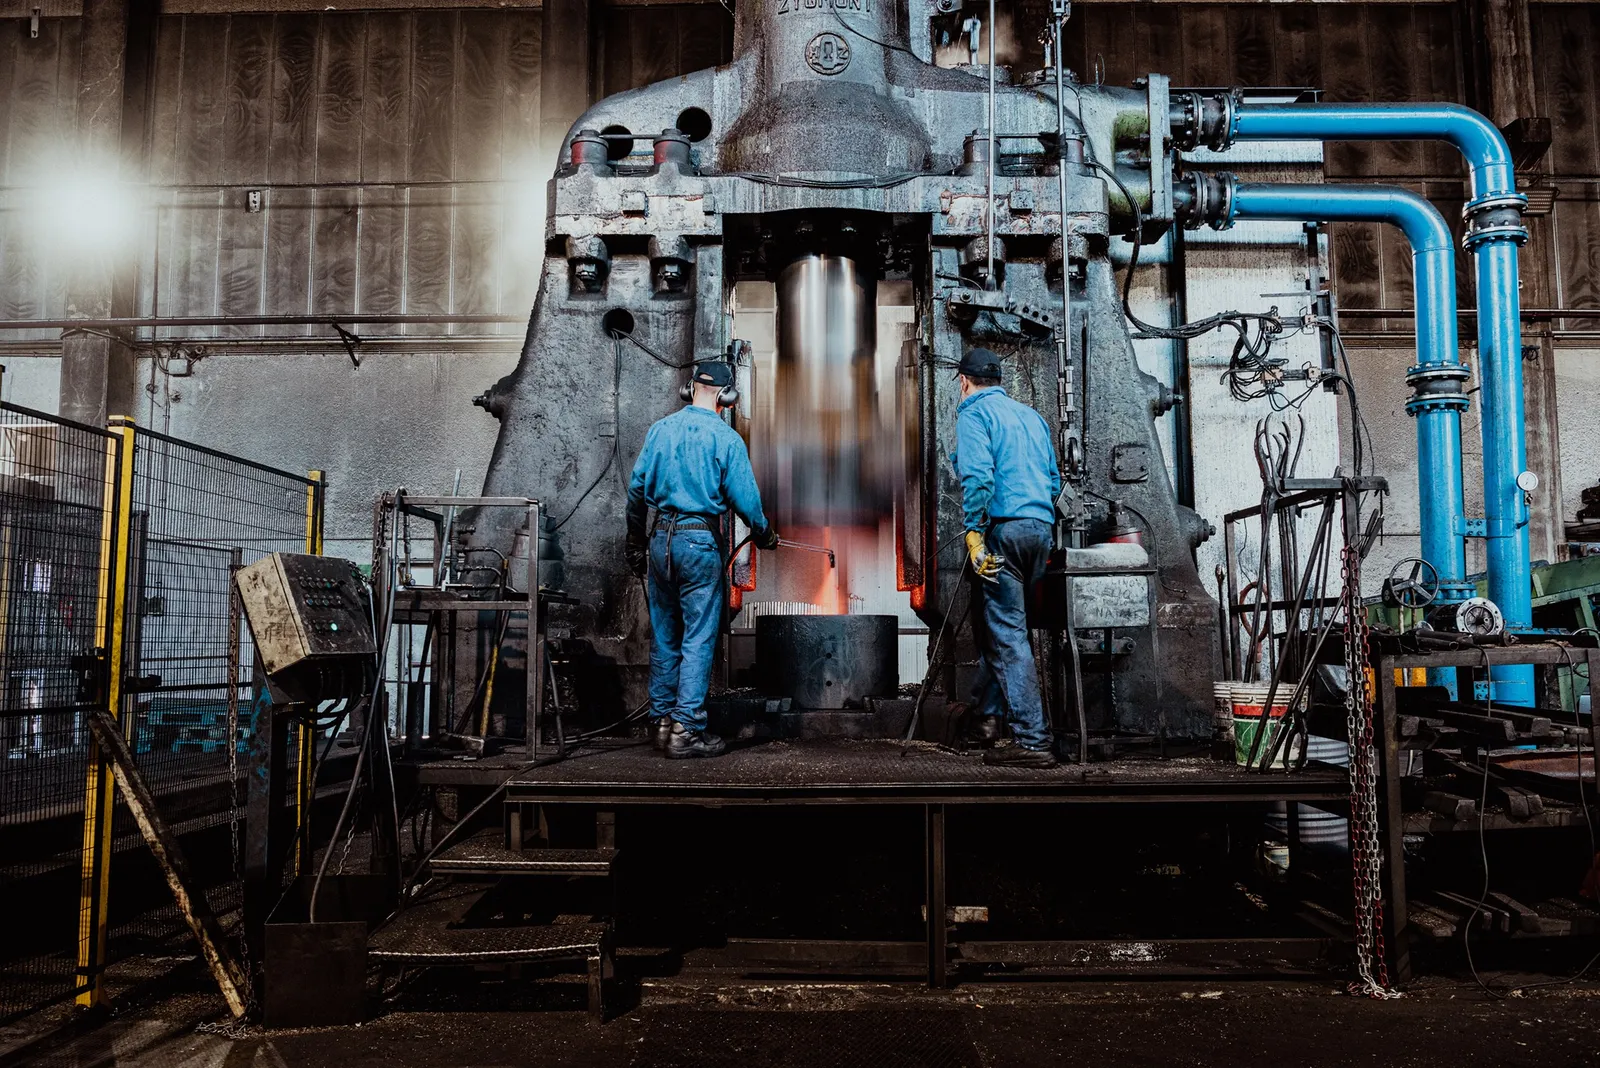
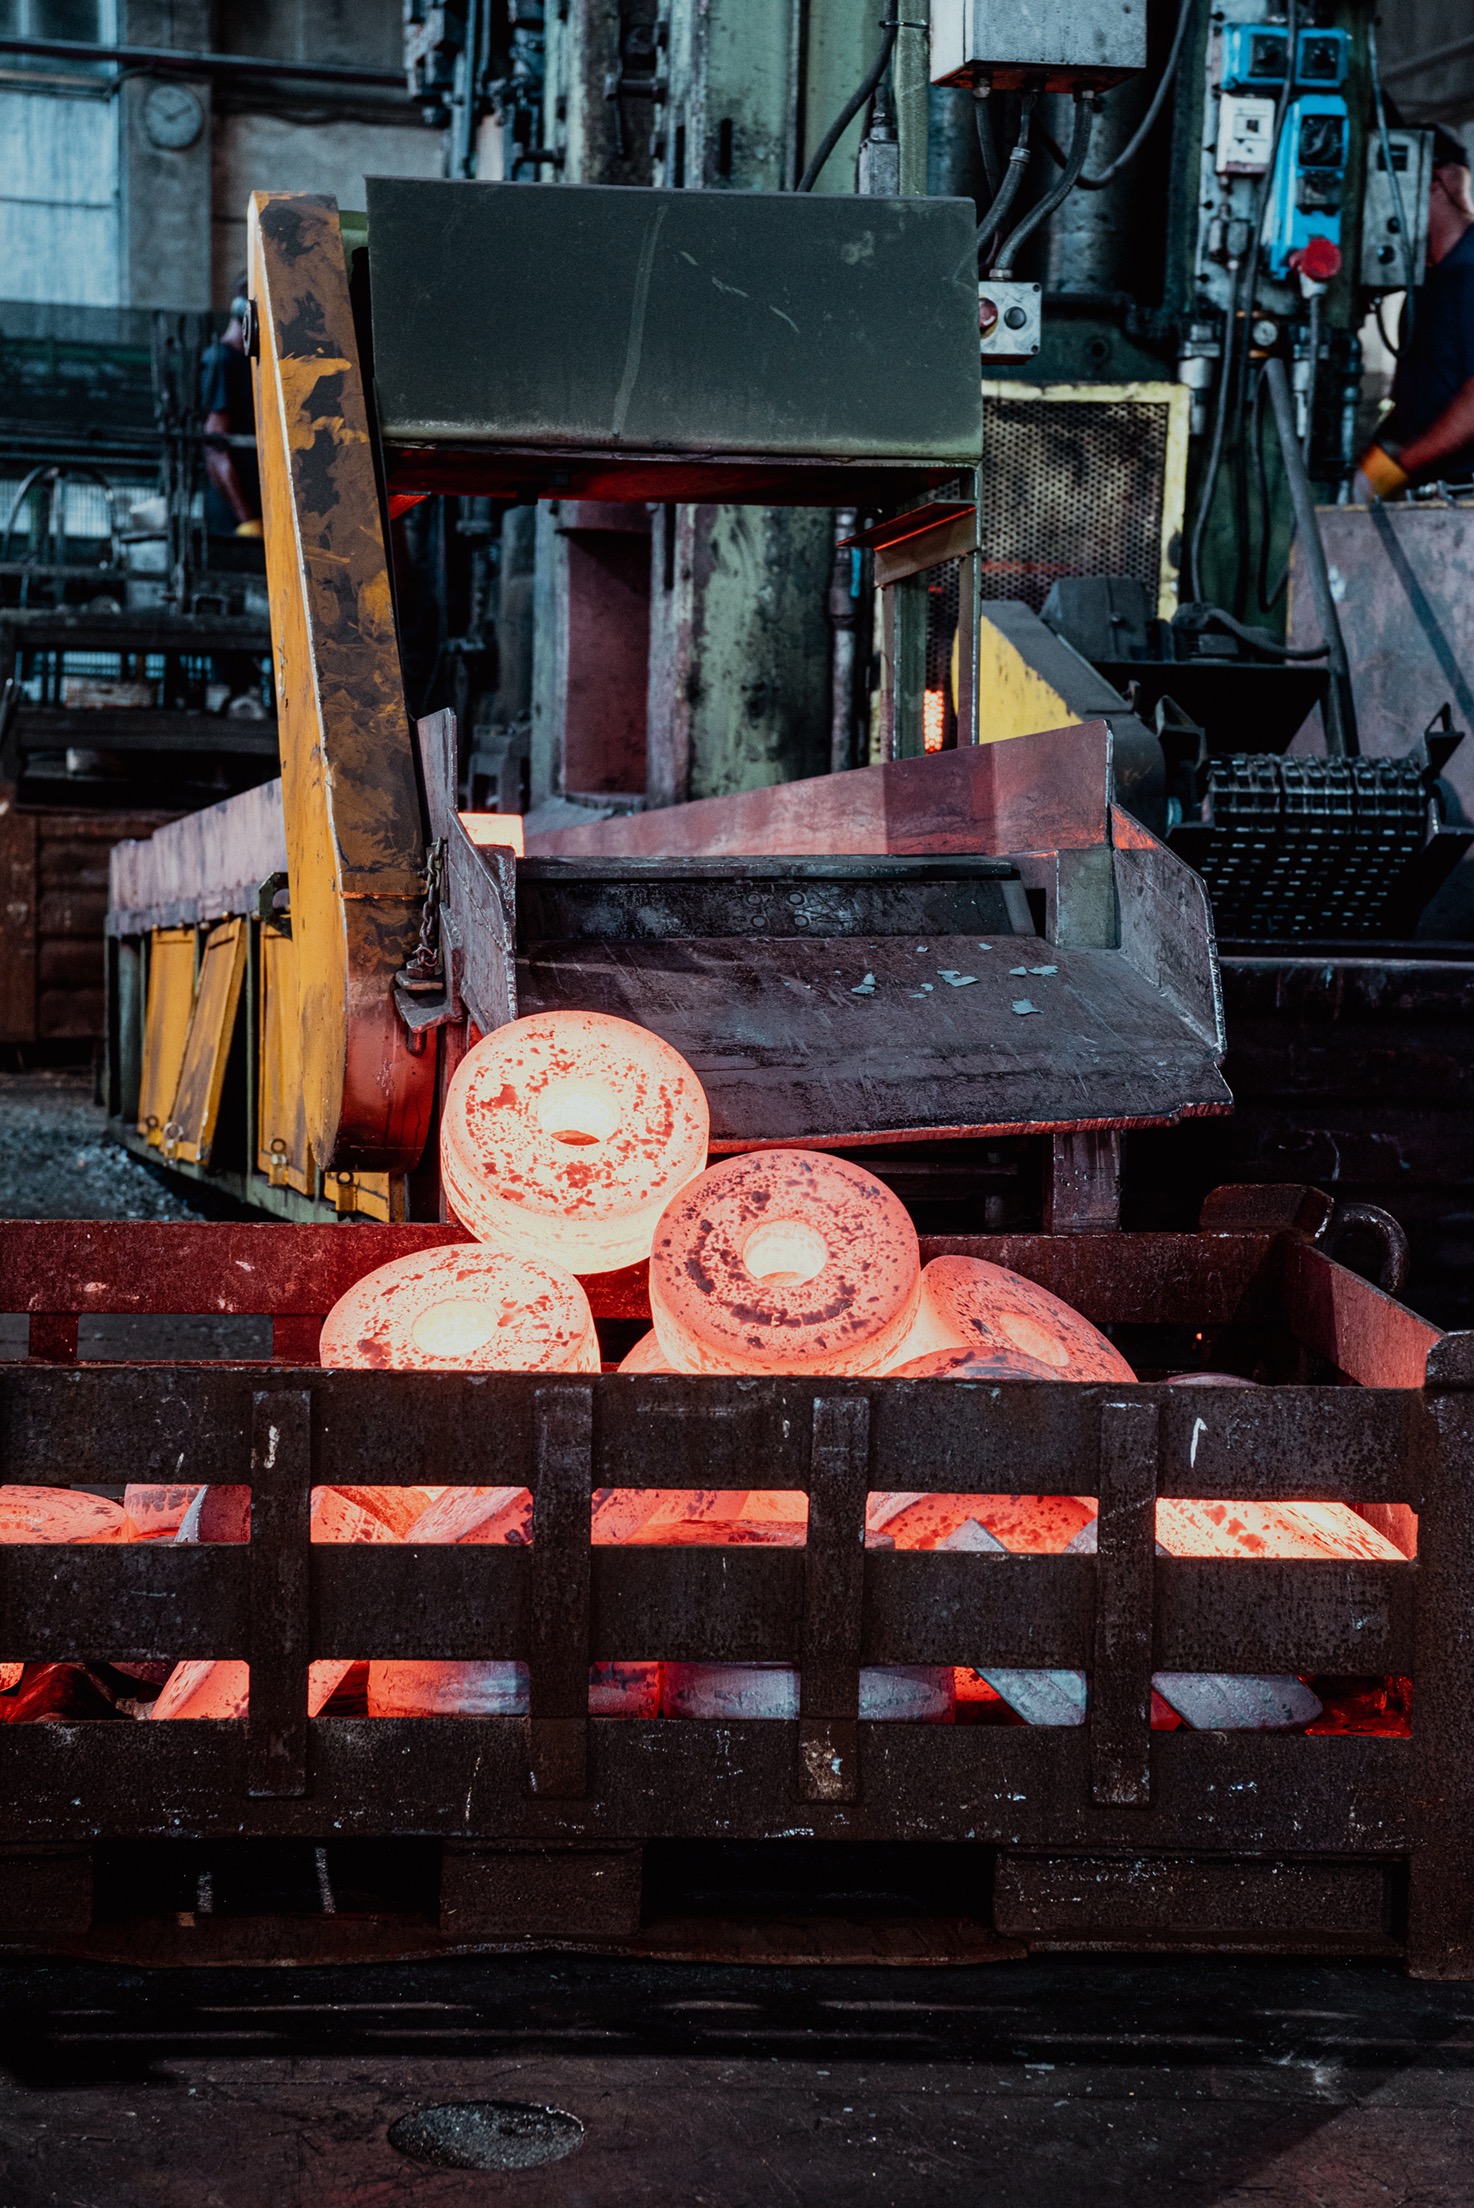
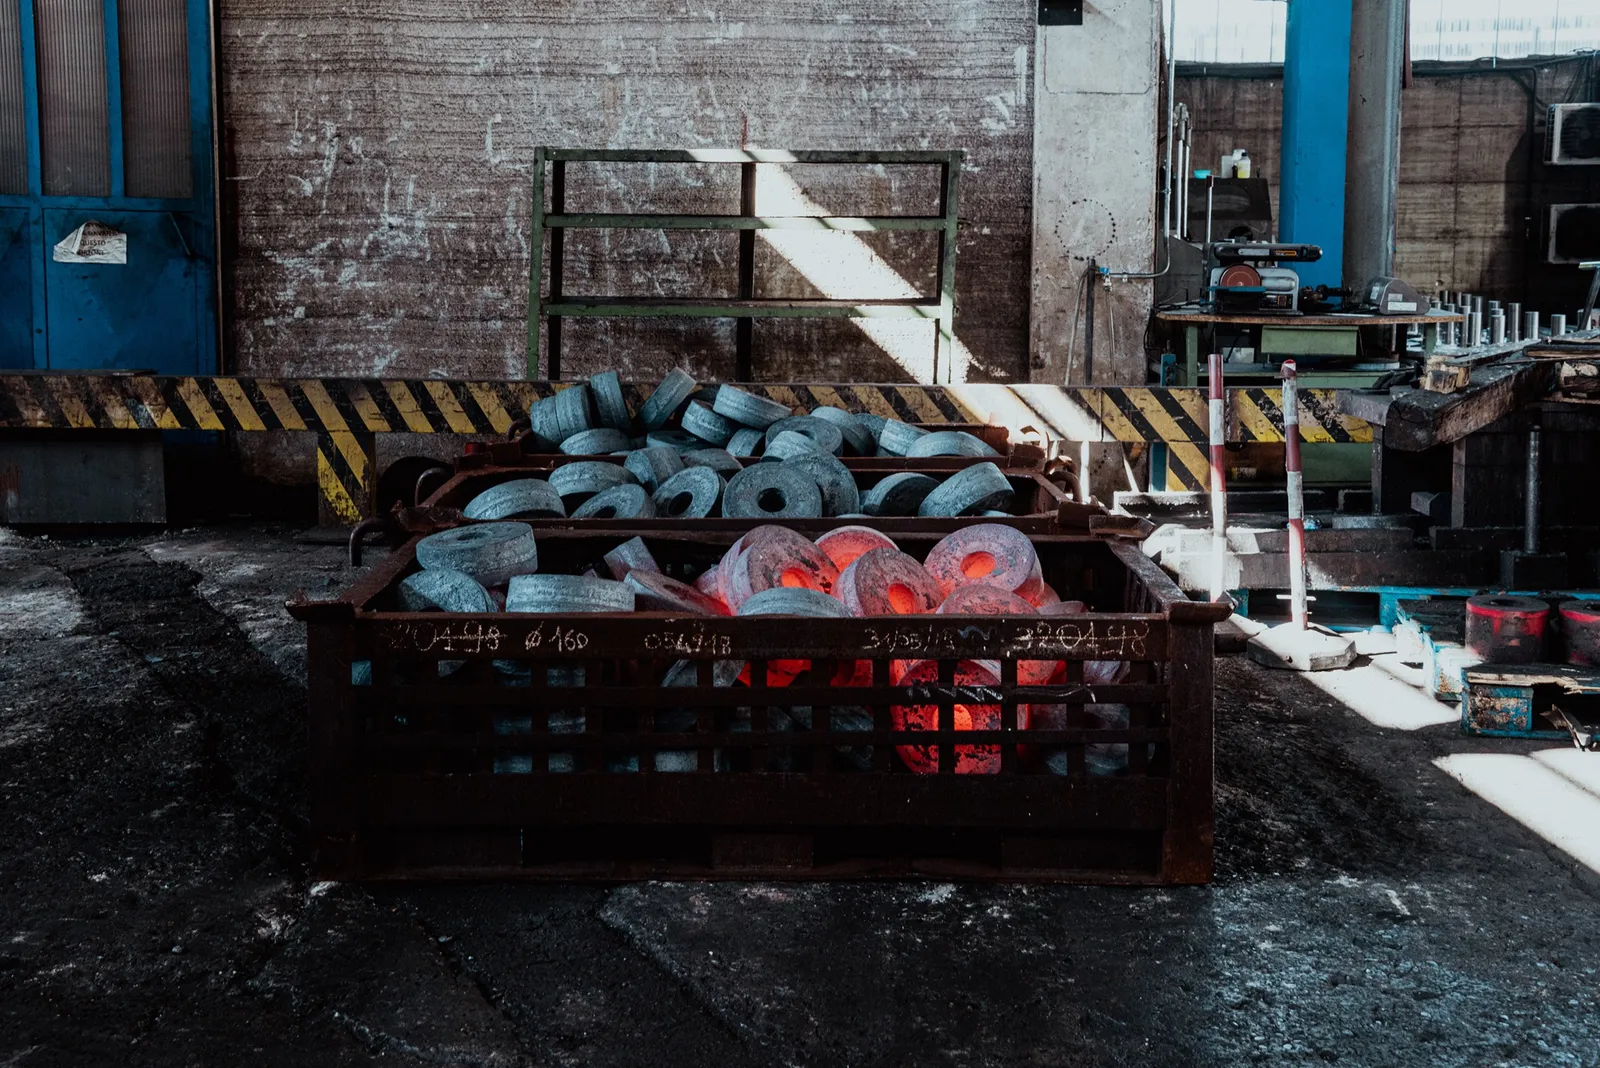
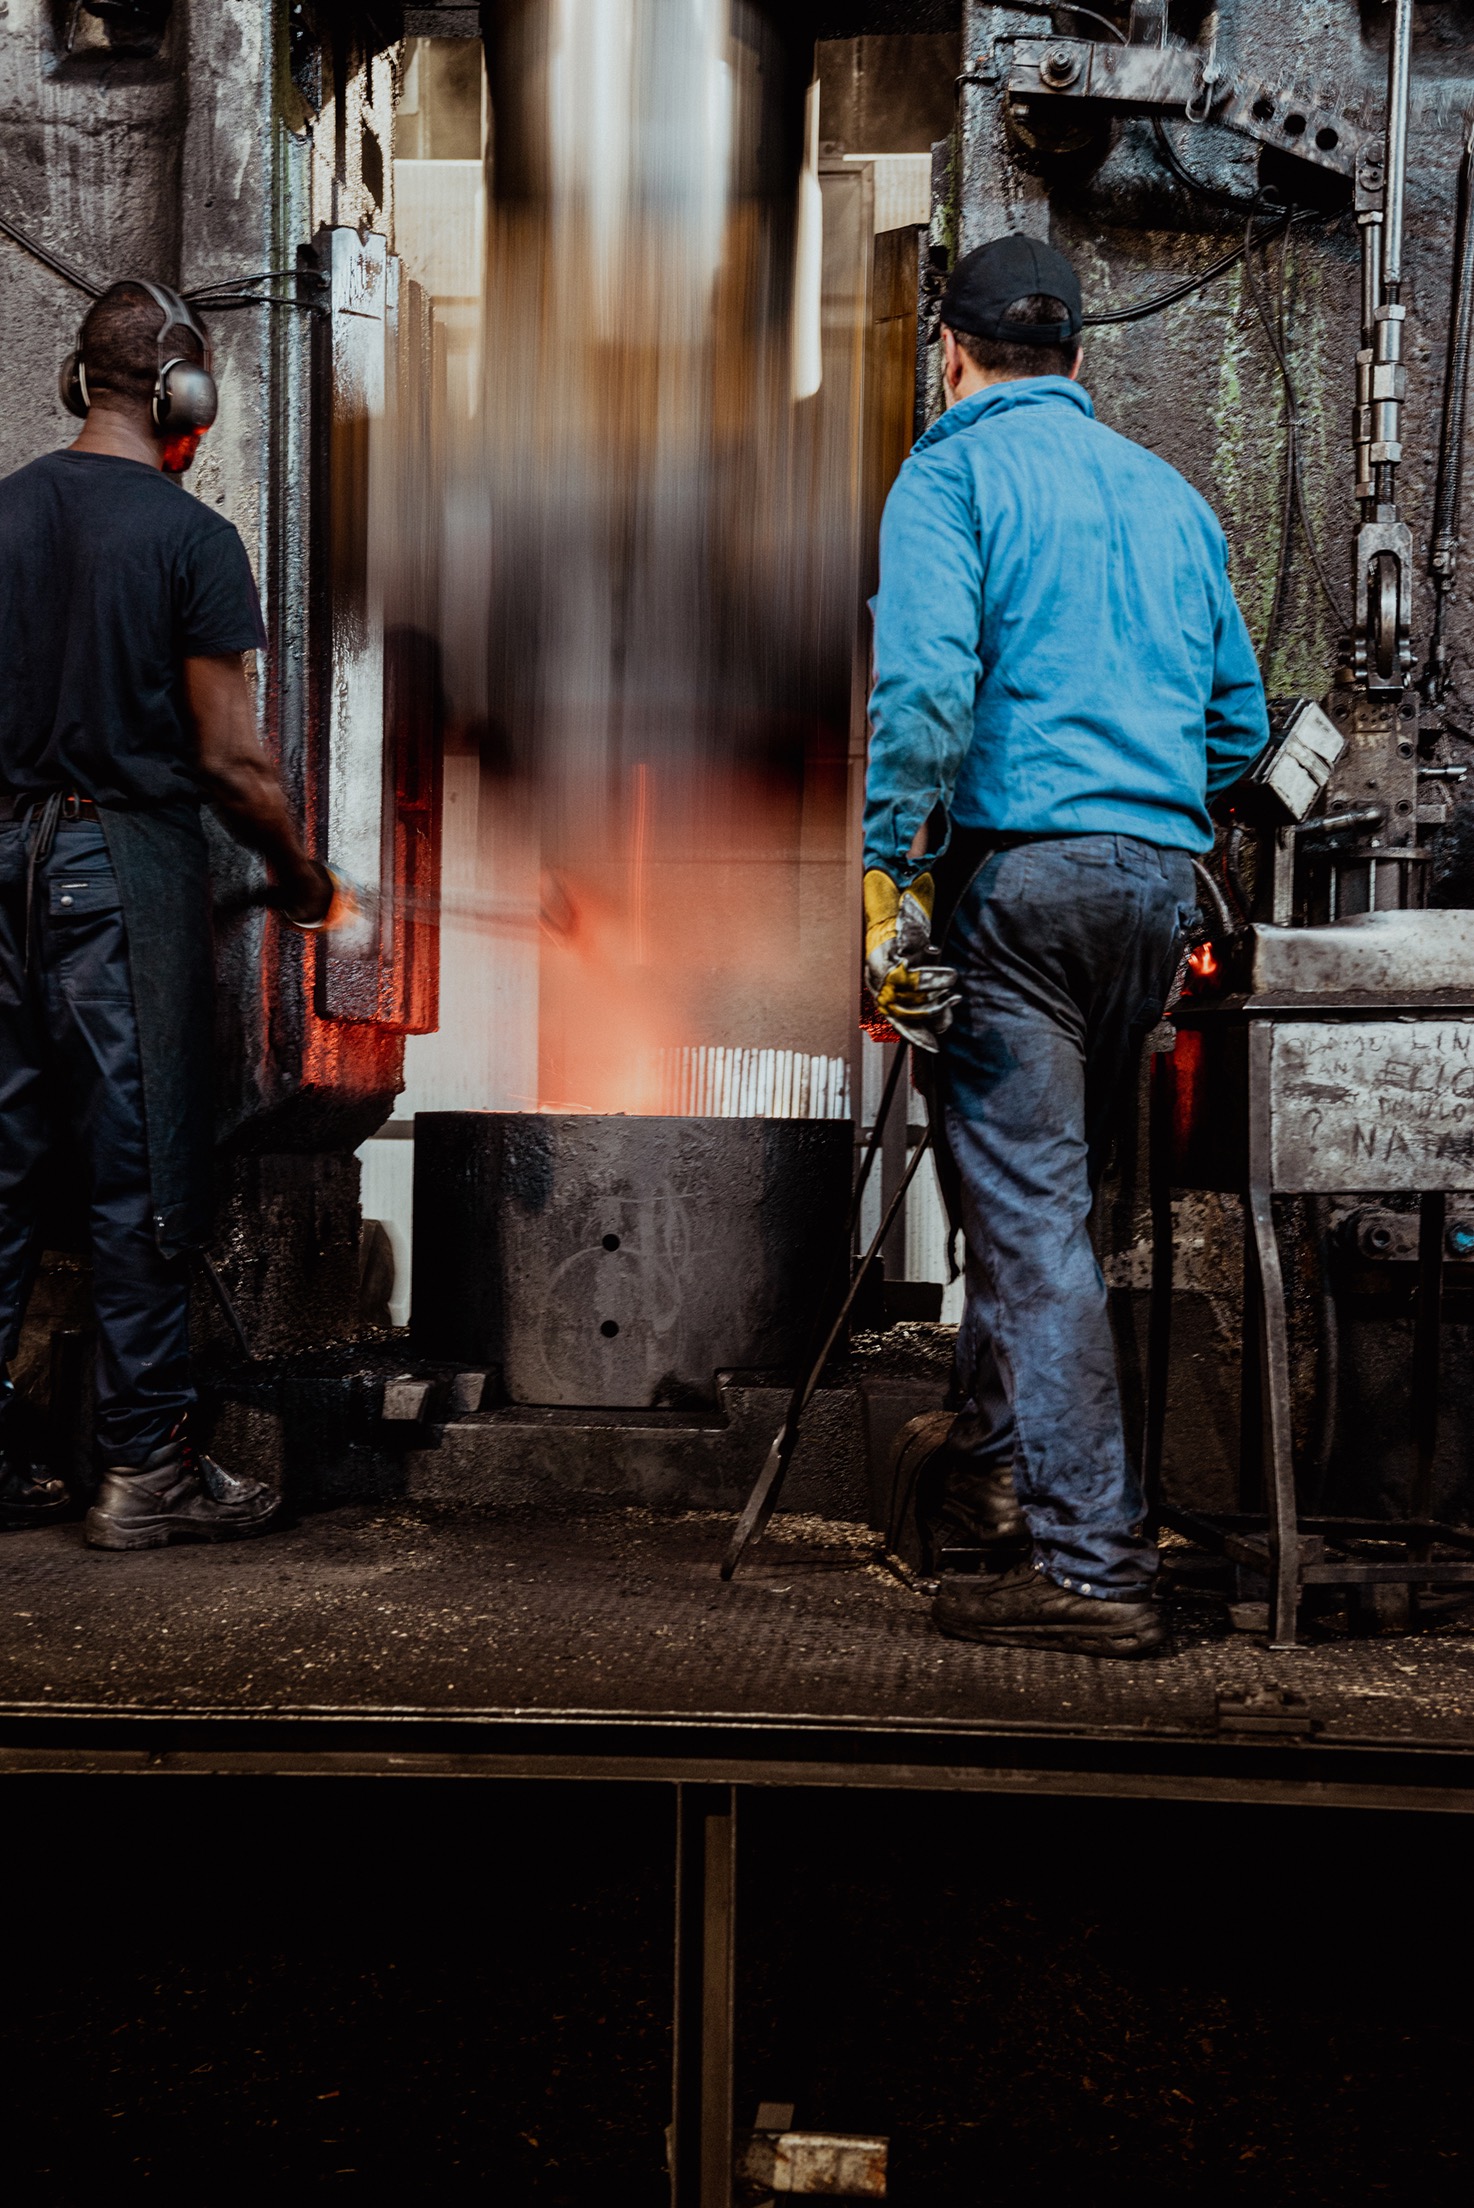
La materia prima, una volta riscaldata nei nuovi forni ad induzione, viene stampata da una queste 3 linee di produzione:

  • Linea 31.000

linea robotizzata composta da un forno ad induzione ELIND 2200 Kw, un maglio a stampare HUTA ZYGMUNT 31000 Kgm, una pressa a sbavare Erfurt da 400 tons, una pressa a sbavare IMV da 300 tons, una pressa Manzoni da 400 tons e da una pressa idraulica da 500 tons e 1.000 mm di corsa per forare automaticamente shaft e spindle sino a 250 kg.

  • Linea 25.000

linea robotizzata composta da un forno ad induzione ELIND 2200 Kw, un maglio a stampare HUTA ZYGMUNT da 25000 Kgm, una pressa a sbavare ZDAS da 630 tons e da una pressa a sbavare IMV da 300 tons.

  • Linea 16.000

linea robotizzata composta da un forno ad induzione ELIND 1500 Kw, un maglio a stampare HUTA ZYGMUNT 16000 Kgm, una pressa a sbavare Erfunt da 400 tons e da una pressa a sbavare IMV da 300 tons.

Forgiatura

Da 10 a 250 kg. Il peso dei nostri forgiati

La materia prima, una volta riscaldata nei nuovi forni ad induzione, viene stampata da una queste 3 linee di produzione:


  • Linea 31.000

linea robotizzata composta da un forno ad induzione ELIND 2200 Kw, un maglio a stampare HUTA ZYGMUNT 31000 Kgm, una pressa a sbavare Erfurt da 400 tons, una pressa a sbavare IMV da 300 tons, una pressa Manzoni da 400 tons e da una pressa idraulica da 500 tons e 1.000 mm di corsa per forare automaticamente shaft e spindle sino a 250 kg.


  • Linea 25.000

linea robotizzata composta da un forno ad induzione ELIND 2200 Kw, un maglio a stampare HUTA ZYGMUNT da 25000 Kgm, una pressa a sbavare ZDAS da 630 tons e da una pressa a sbavare IMV da 300 tons.


  • Linea 16.000

linea robotizzata composta da un forno ad induzione ELIND 1500 Kw, un maglio a stampare HUTA ZYGMUNT 16000 Kgm, una pressa a sbavare Erfunt da 400 tons e da una pressa a sbavare IMV da 300 tons.

Foratura

Foratura a caldo per estrusione

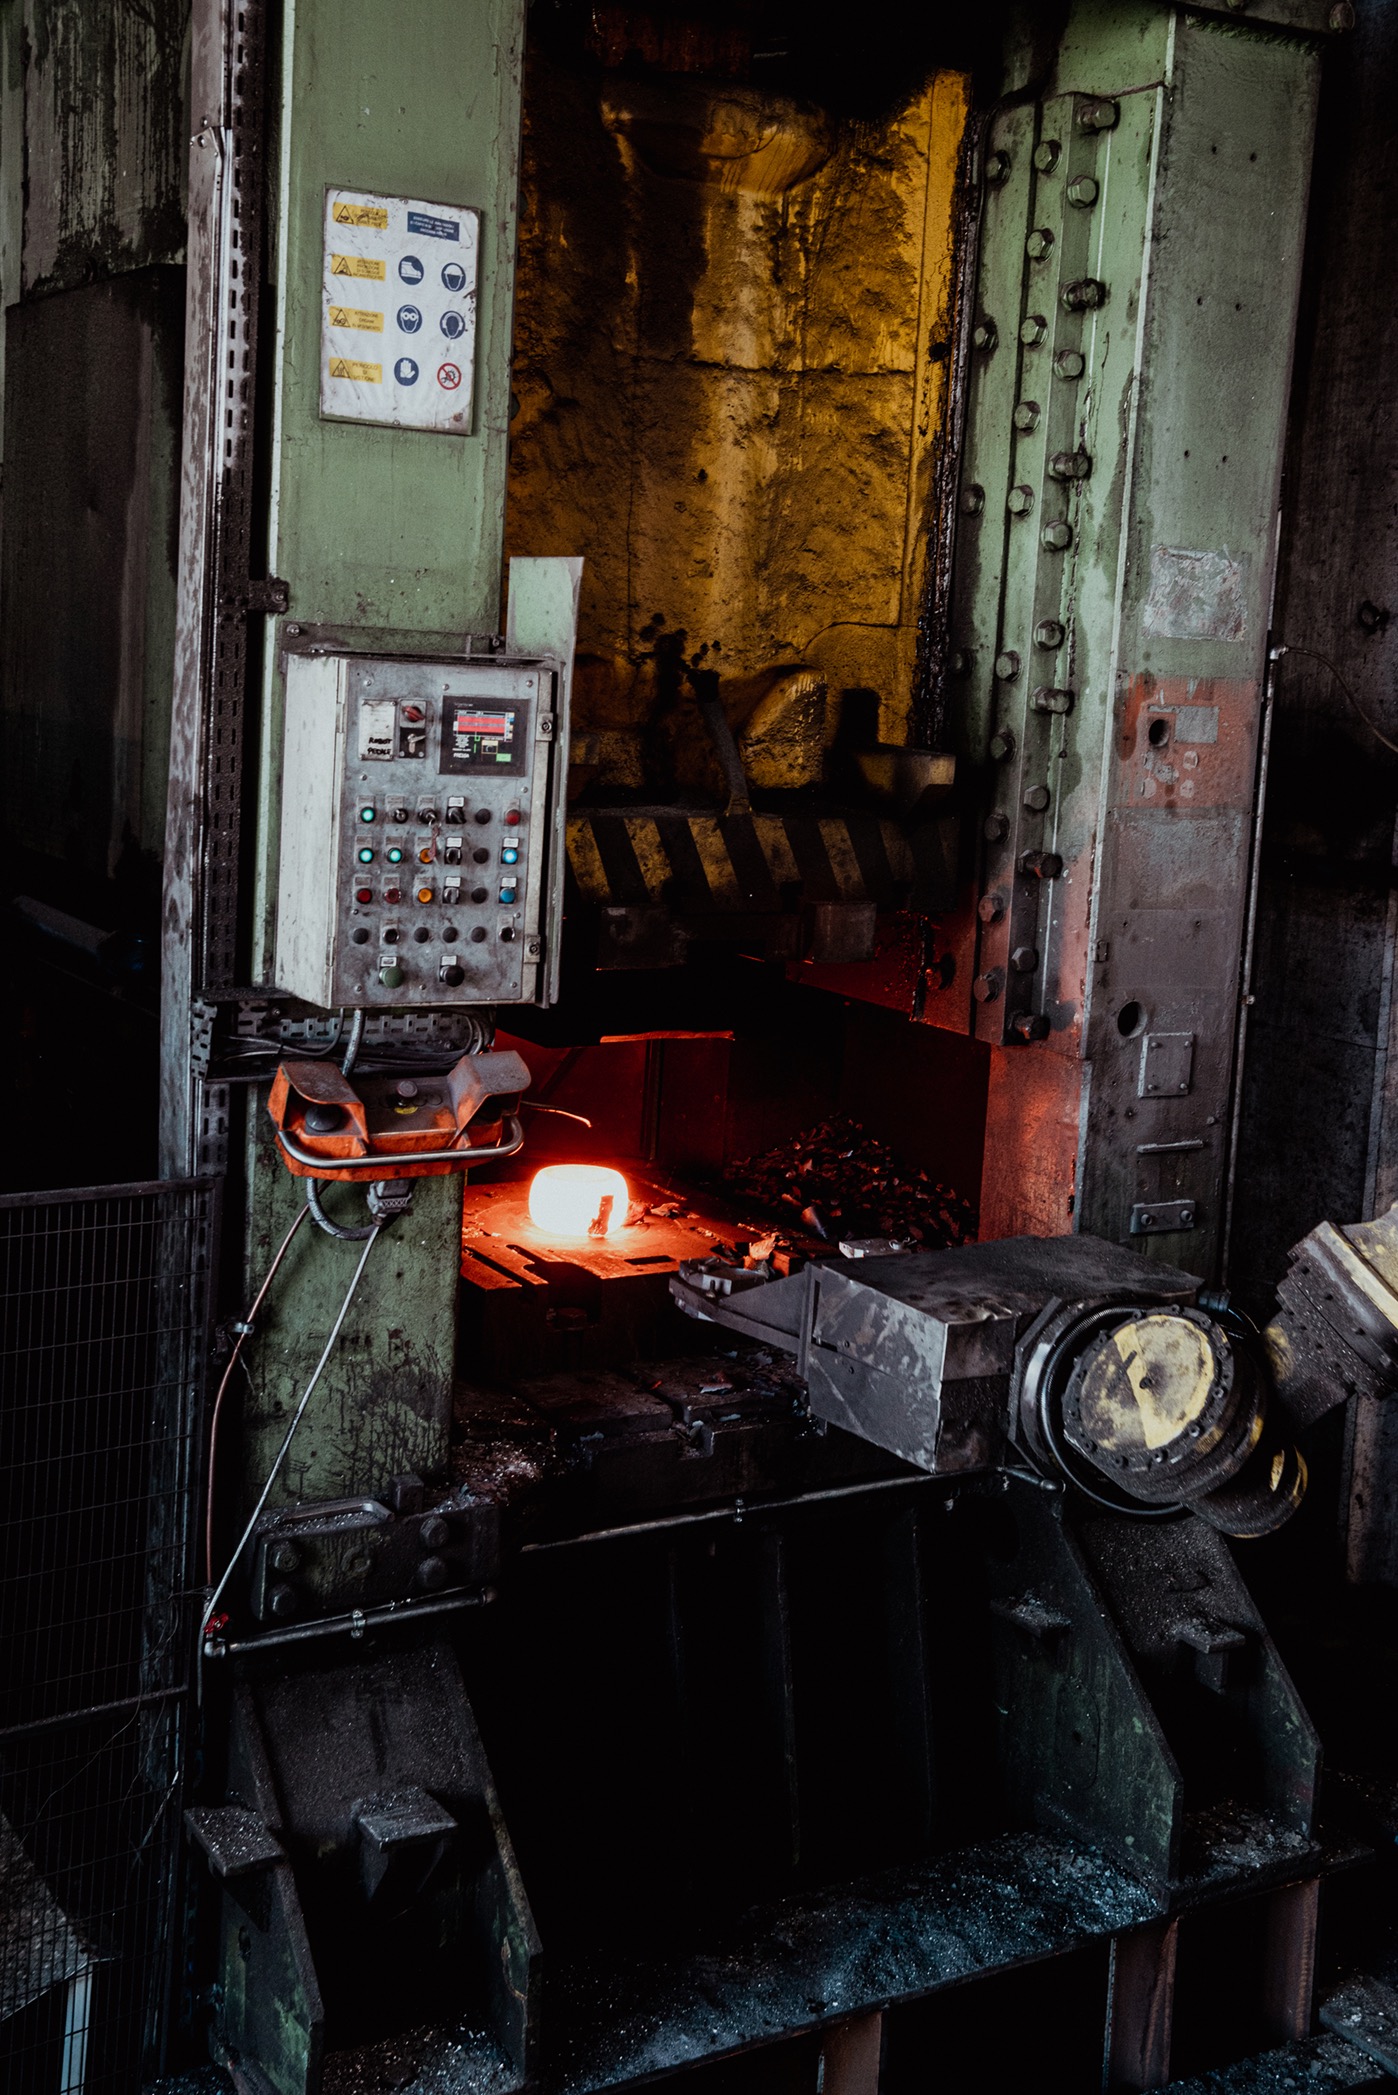
Una pressa idraulica costruita e personalizzata su misura sulle nostre esigenze, ci permette di effettuare forature a caldo dal pieno sino ad un diametro di 120 mm per una lunghezza massima di 450 mm, evitando costose asportazioni di truciolo.


Maggiori performance

Dalla foratura a caldo derivano 2 ulteriori vantaggi:

1.l’economia della materia prima perché si limitano gli sprechi

2.una migliore resa per la successiva lavorazione meccanica.

Foratura

Foratura a caldo per estrusione

Una pressa idraulica costruita e personalizzata su misura sulle nostre esigenze, ci permette di effettuare forature a caldo dal pieno sino ad un diametro di 120 mm per una lunghezza massima di 450 mm, evitando costose asportazioni di truciolo.


Maggiori performance

Dalla foratura a caldo derivano 2 ulteriori vantaggi:

1.l’economia della materia prima perché si limitano gli sprechi

2.una migliore resa per la successiva lavorazione meccanica.

The distinction that makes the piece unique
to have more infos about our production